Welches Filament ist wofür geeignet und welche Druckereinstellungen werden konkret verwendet? In diesem Artikel möchte ich nicht nur verschiedene Arten von Filamenten wie PLA, PETG, TPU näher beschreiben, nein, ich möchte auch angeben, mit welcher Filamentmarke ich bereits gute oder schlechte Erfahrungen gemacht habe. Ich teste gerne ein neues Filament, eine neue Farbe oder eine andere Marke mit verschiedenen 3D-Druckern. Ich teste den Druck mit verschiedenen Einstellungen (Temperaturen, Geschwindigkeit etc.), denn manchmal variieren diese sogar mit der Farbe desselben Herstellers. Hier erhalten Sie also spezifische Tipps zu vielen Filamenten, die Liste wird ständig aktualisiert.
Filamenttest und Vergleich
Keine Filamenttheorie, sondern konkrete Werte für Drucktemperatur, Druckgeschwindigkeit und mehr
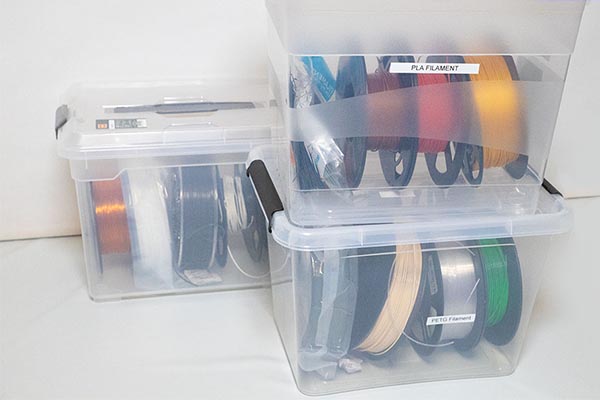
Dieser Artikel richtet sich in erster Linie an 3D-Drucker-Anfänger, aber auch an erfahrene 3D-Druck-Fans, die vielleicht ein neues Filament gekauft haben und schnell herausfinden wollen, bei welchen Geschwindigkeiten und Temperaturen es sich am besten drucken lässt. Die Angaben von Anbietern sind nicht immer zuverlässig, ich habe hier sehr oft schlechte Erfahrungen gemacht. Manchmal werden für das gleiche Filament je nach Anbieter völlig unterschiedliche Angaben gemacht, manchmal sogar mit gravierenden Unterschieden. Leider musste ich auch feststellen, dass in vielen Tutorials und YouTube-Videos zwar viel Theoretisches über Filamente erklärt wird, aber nur sehr selten konkrete Werte für einzelne Filamente angegeben werden. Das finde ich sehr schade, vor allem für Anfänger.
Deshalb liste ich hier meine eigenen Erfahrungen und die wichtigsten Grundeinstellungen für bestimmte Filament-Angebote von Händlern, aber auch Amazon-Angeboten zusätzlich zu den Anbieterinformationen auf. Diese Empfehlungen beruhen alle auf meinen persönlichen Erfahrungen beim Drucken mit dem Artillery Genius , Sidewinder und Flsun Q5 . In der Regel können diese Werte auch für die meisten anderen 3D-Drucker verwendet werden. Natürlich kann es je nach Modell leichte Unterschiede geben, vor allem weil die Drucker die Temperatur manchmal unterschiedlich genau messen oder verteilen.
Alle Empfehlungen sind natürlich nicht in Stein gemeißelt und gelten als endgültig. Mit der Zeit können kleine Änderungen den Druck noch verbessern. Sollte ich dies herausfinden, werde ich es auf dieser Seite ergänzen oder korrigieren. Gerne können Sie auch Ihre speziellen Tipps oder Verbesserungsvorschläge zu jedem Filament in den Kommentaren hinterlassen. Sobald ich das überprüft habe, werde ich auch das in den Artikel aufnehmen. Diese Seite wird also ständig erweitert, natürlich auch mit neuen Filamenttypen und Marken.
Wie teste ich Filament?
Immer wenn ich ein neues Filament bekomme, mache ich verschiedene Tests mit dem berühmten 3DBenchy und anderen Testmodellen, die sehr gut zeigen, wo das Filament oder der 3D-Drucker Probleme hat. Einige der Testmodelle, die ich gerne verwende, finden Sie etwas weiter unten in der Liste mit einem Download-Link, so dass Sie sie gerne selbst ausprobieren können.
Wichtig ist mir vor allem, herauszufinden, welche Geschwindigkeit, Temperatur und Lüfterkühlung mit dem Filament verwendet werden kann, damit es gut am Druckbett haftet. Als Druckbett verwende ich eine Ultrabase-Variante, wie sie in gängigen Druckern wie dem Artillery Genius oder Sidewinder eingebaut ist. Mit anderen Worten: eine speziell beschichtete Glasplatte mit Heizung.
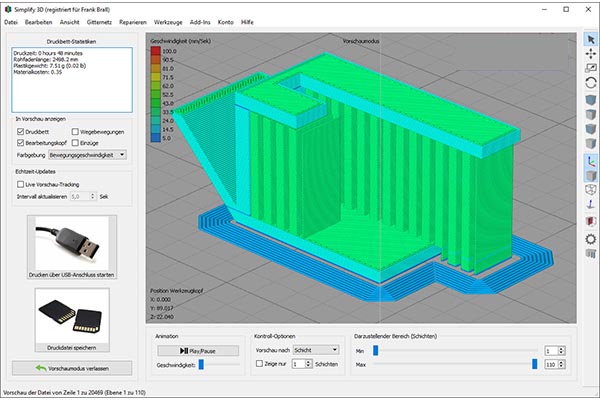
Ich beurteile auch, ob sich Überhänge und Brücken mit dem Filament gut drucken lassen, aber auch wie die Oberfläche und die Farbe aussehen. Da ich hauptsächlich Teile drucke, die einer gewissen mechanischen Belastung ausgesetzt sind, achte ich immer darauf, dass die Schicht gut haftet.
Und ganz wichtig, ich teste auch, wie leicht sich die Stützstruktur aus dem jeweiligen Material entfernen lässt. Letzteres ist sehr unterschiedlich, bei PLA lässt sich die Stützstruktur oft sehr leicht entfernen, bei PETG etwas schwieriger und bei TPU oft gar nicht. Wenn Sie dies wissen, können Sie es beim Zeichnen eines Objekts oder bei der Auswahl berücksichtigen. Bei TPU zum Beispiel sollten Sie vor allem nach Modellen ohne notwendige Stützstruktur suchen. Außerdem gebe ich Ihnen Hinweise, wenn bei einem Filament ein Verzug aufgetreten ist und Sie lieber einen kleinen Rand darum drucken sollten. Wie bereits erwähnt, wird diese Liste ständig erweitert und verändert, schon allein deshalb, weil ich sie selbst benutze, um nachzuschlagen, falls ich etwas vergessen habe.


Download-Links zu 3D-Drucker-Testmodellen, die ich häufig verwende
- Download All In One 3D-Drucker-Test – STL-Datei
- Herunterladen 3D Benchy – STL-Datei
- Herunterladen 2g Mini-Filament Test – STL-Datei / Sketchup-Datei
- Download Stützentest – STL-Datei / Sketchup-Datei
- Herunterladen 10-100 mm Brückentest – STL-Datei
- Herunterladen 22cm Bett Test / Druckbett Test – STL Datei / Sketchup Datei
- Herunterladen On the fly bed level test – STL file
- Download Kundenspezifischer Temperaturturm – STL-Datei
- Herunterladen Kalibrierungshilfe 10x10x10 – STL-Datei
- Herunterladen Einkaufsmünze – STL-Datei
Welche Fäden gibt es?
Bevor ich konkrete Marken und Bezugsquellen nenne, möchte ich kurz erläutern, welche Eigenschaften die einzelnen Filamenttypen haben und wo sie am besten eingesetzt werden: Jeder Filamenttyp hat seine Vor- und Nachteile, so dass Sie sich genau überlegen sollten, welches Filament Sie für welches 3D-Modell verwenden. Alle Filamenttypen, die ich hier nenne, werden von den meisten 3D-Druckern unterstützt.
PLA-Filament (Polyactid)
PLA ist die Abkürzung für Polyactid, auch bekannt als Polymilchsäure, es ist ein synthetisches Polymer, das aus erneuerbaren und natürlichen Rohstoffen wie Mais gewonnen wird. Dieses Filament wird im privaten 3D-Druck mit Abstand am häufigsten verwendet, vor allem weil es sich sehr einfach und sauber drucken lässt. Vor allem bei Neueinsteigern ist es ratsam, immer mit einer Rolle PLA zu beginnen, bevor man auf andere Filamenttypen umsteigt. PLA erzeugt beim Drucken keinen Plastikgeruch und haftet sehr gut auf dem Druckbett. Es wird oft damit geworben, dass PLA biologisch abbaubar ist, das stimmt auch, aber man sollte bedenken, dass dies bis zu 50 Jahre dauern kann! Das Material hält also in Innenräumen sehr lange, es ist sogar sehr UV-beständig, aber nur sehr mäßig witterungsbeständig, für den Außeneinsatz ist es kaum geeignet. Man kann es aber streichen und damit wetterfest machen. Außerdem lässt es sich leicht schleifen und kleben. PLA hat in der Regel gute mechanische Eigenschaften, wie hohe Oberflächenhärte und Steifigkeit. Leider ist PLA nicht besonders stoßfest. Modelle, die herunterfallen oder starken mechanischen Belastungen ausgesetzt sind, können relativ schnell brechen. Der Vorteil ist, dass es beim Drucken nicht zum Warping (Lockerung der unteren Schicht bei Temperaturschwankungen) neigt. Der Nachteil von PLA ist, dass damit gedruckte Modelle nur bis ca. 65 °C formstabil bleiben, so dass sich Modelle bei direkter Sonneneinstrahlung verziehen können, was ein weiterer Grund ist, warum es nicht für den Außeneinsatz geeignet ist. . Übrigens: Auch PLA kann man lackieren und damit wetterfest machen. Außerdem lässt es sich leicht schleifen und kleben. PLA hat in der Regel gute mechanische Eigenschaften, wie eine hohe Oberflächenhärte und Steifigkeit. Leider ist PLA nicht besonders stoßfest. Modelle, die herunterfallen oder starken mechanischen Belastungen ausgesetzt sind, können relativ schnell brechen. Der Vorteil ist, dass es beim Drucken nicht zum Warping (Lockerung der unteren Schicht bei Temperaturschwankungen) neigt. Der Nachteil von PLA ist, dass damit gedruckte Modelle nur bis ca. 65 °C formstabil bleiben, so dass sich Modelle bei direkter Sonneneinstrahlung verziehen können, was ein weiterer Grund ist, warum es nicht für den Außeneinsatz geeignet ist. . Übrigens: Auch PLA kann man lackieren und damit wetterfest machen. Außerdem lässt es sich leicht schleifen und kleben. PLA hat in der Regel gute mechanische Eigenschaften, wie eine hohe Oberflächenhärte und Steifigkeit. Leider ist PLA nicht besonders stoßfest. Modelle, die herunterfallen oder starken mechanischen Belastungen ausgesetzt sind, können relativ schnell brechen. Der Vorteil ist, dass es beim Drucken nicht zum Warping (Lockerung der unteren Schicht bei Temperaturschwankungen) neigt. Der Nachteil von PLA ist, dass damit gedruckte Modelle nur bis ca. 65 °C formstabil bleiben, so dass sich Modelle bei direkter Sonneneinstrahlung verziehen können, was ein weiterer Grund ist, warum es nicht für den Außeneinsatz geeignet ist. . Übrigens ist PLA auch für den Außeneinsatz geeignet. PLA hat in der Regel gute mechanische Eigenschaften, wie hohe Oberflächenhärte und Steifigkeit.
PETG-Filament (Polyethylenterephthalat)

PETG ist die Abkürzung für Polyethylenterephthalat. Es hat sich zu einem beliebten 3D-Drucker-Filament entwickelt, weil es schlagfester und stabiler ist als PLA. Gerade wenn man 3D-Modelle druckt, die mechanisch stärker beansprucht werden, ist PETG von großem Vorteil, es bricht einfach nicht so schnell und dünne Strukturen erlauben auch größere Biegeradien. PETG basiert auf dem Material PET, das z.B. auch in PET-Flaschen verwendet wird. Das “G” steht für “glykolmodifiziert”. Durch diese Modifikation wird das Filament klarer, weniger spröde und lässt sich leichter drucken. In den Anfängen des 3D-Drucks wurde ABS hauptsächlich für den Druck stabiler Modelle verwendet. PETG hat ABS weitgehend ersetzt, weil PETG viel einfacher zu drucken ist als ABS und fast genauso lange hält. PETG ist wie ein guter Mittelweg zwischen ABS und PLA, es ist flexibler, temperaturbeständiger und haltbarer als PLA und dennoch fast so einfach zu drucken wie PLA. PETG hat außerdem den Vorteil, dass das Basismaterial nahezu transparent und wetterfest ist. PETG kann daher auch im Außenbereich eingesetzt werden, es ist sowohl transparent als auch in vielen Farben erhältlich. PETG lässt sich genauso einfach bedrucken wie PLA, es sind lediglich höhere Temperaturen erforderlich. Je nach Hersteller liegt die Drucktemperatur oft zwischen 220 und 250 °C. In der Regel sollte auch das Druckbett auf eine höhere Temperatur, oft zwischen 70 und 90 °C, aufgeheizt werden, da es sonst nicht ganz so gut haftet wie PLA. Der kleine Nachteil von PETG ist, dass es manchmal zum Verziehen neigt, daher empfehle ich, PETG-Objekte mit einem kleinen Rand (Schürze) zu drucken, damit es sich nicht mit der Zeit vom Druckbett löst. Wenn Sie dies beachten, werden Sie keine Probleme beim Drucken mit PETG haben. PETG lässt sich auch gut schleifen, bohren oder mit Epoxidharz verkleben.
PETG ist in der Praxis universell einsetzbar, vor allem wenn die 3D-Modelle funktional sind (z. B. Zahnräder, Reifen, Werkzeuge) oder höheren mechanischen Belastungen ausgesetzt sind, ist PETG sehr zu empfehlen. Auch dekorative Objekte, Figuren und Skulpturen lassen sich damit drucken, selbst wenn sie im Außenbereich eingesetzt werden. PETG-Modelle sind außerdem UV- und temperaturbeständig bis zu 80 °C. Bei vielen Marken lässt sich die Trägerstruktur sehr leicht und sauber entfernen, auch bei PETG, die ich weiter unten auch aufführe.
TPU (thermoplastisches Polyurethan)

TPU steht für thermoplastisches Polyurethan. TPU verhält sich ein bisschen wie Gummi, es bleibt also flexibel. Man verwendet es also immer dann, wenn ein 3D-Modell gummiartig werden soll. Man kann damit echte Reifen für Modellautos drucken, sogar Schuhsohlen wurden schon damit gedruckt. In funktionalen 3D-Modellen wird es manchmal als Stoßdämpfer oder Dichtung verwendet. TPU ist in verschiedenen Härtegraden erhältlich, die in der Regel als so genannte Shore-Härte A-Zahl angegeben werden. Je niedriger die A-Zahl, desto weicher und elastischer ist das Material. Ein Wert von A98 ist etwa mittelhart und ein Wert von A88 ist bereits recht weich. TPU ist in der Regel sehr leicht zu bedrucken, da die Haftung in der Regel sehr gut ist. Gedruckt wird es in der Regel bei 220°C und einer Betttemperatur von ca. 50°C. Je nach Marke und Hersteller gibt es teilweise große Unterschiede, siehe daher unsere Filamentliste unten. Beim Druck muss man allerdings darauf achten, dass der verwendete 3D-Drucker für TPU geeignet ist. Eine gute Führung des Filaments ist hier besonders wichtig, da das weiche Material sonst schief geht. 3D-Drucker mit Direktextruder sind hier oft im Vorteil, die meisten neueren 3D-Drucker wie z.B. Artillery Geniusetc. sind dafür gut geeignet. Normalerweise neigt TPU wenig oder gar nicht zum Verziehen, aber auch hier gibt es Unterschiede. Bei einigen Marken empfehle ich, einen kleinen Rand (Schürze) zu drucken, damit sich das Filament nicht vom Druckbett löst, bei einigen Marken kann man darauf verzichten (wir werden weiter unten darauf eingehen). Mit TPU gedruckte Modelle lassen sich nach dem Druck leicht vom Druckbett entfernen, oft sogar, wenn das Druckbett noch warm ist. Ein Nachteil von TPU ist, dass sich Stützstrukturen nach dem Druck oft nur schwer entfernen lassen, daher sollten Sie nach Möglichkeit Modelle drucken, die keine Stützstruktur benötigen. Brücken und Überhänge sind mit TPU oft nicht so gut druckbar wie mit PETG oder PLA. TPU hat den Vorteil, dass es weitgehend witterungsbeständig und sogar resistent gegen Öle und Fette ist. Es ist mechanisch sehr belastbar und dank seiner Flexibilität weitgehend unzerbrechlich. Die Härte und Flexibilität des Materials lässt sich in gewissen Grenzen auch durch den Füllgrad beeinflussen. Modelle mit 100 % Füllung sind natürlich deutlich weniger flexibel als mit 5 oder 15 % Füllung.
ABS (Acrylnitril-Butadien-Styrol)
ABS steht für Acrylnitril-Butadien-Styrol und ist ein synthetisches Polymer, das aus den einzelnen Monomeren Acrylnitril, 1,3-Butadien und Styrol hergestellt wird. ABS ist besonders schlagzäh und beständig gegen Öle/Fette und hält hohen Temperaturen stand. Allerdings ist es nur mäßig witterungsbeständig. Früher wurde ABS sehr häufig im 3D-Druck verwendet, wenn die Modelle besonders schlagfest und stabil sein mussten. Heute wird ABS viel seltener verwendet, weil es durch PETG ersetzt wurde. PETG hat den Vorteil, dass es viel einfacher zu drucken ist. Leider gibt es bei ABS immer wieder Probleme mit der Druckbett-Haftung. Hier muss man oft zu Hilfsmitteln wie Klebespray, BlueTape oder anderen Tricks greifen. Aus diesem Grund ist das Material nicht für Anfänger geeignet. Außerdem verursacht ABS beim Drucken unangenehme Gerüche, was nicht jedermanns Sache ist. Gedruckte ABS-Modelle sind sehr schlagfest und können auf vielfältige Weise bearbeitet werden. Fräsen, Schleifen, Kleben, Lackieren und Bohren sind unproblematisch.
Ich selbst habe ABS noch nicht verwendet, ich bevorzuge auch PETG. Daher kann ich derzeit keine bestimmten Filamente in dieser Hinsicht empfehlen. Sollte ich jemals ABS benötigen, werde ich ABS entsprechend in die Liste aufnehmen.
Filamenttest von verschiedenen Filamentmarken und -typen

Hier ist also die Liste des Filaments, das ich verwende und somit testen konnte. Ich werde hier auflisten, wie zufrieden ich mit dem jeweiligen Filament bin und welche Einstellungen (Temperatur/Geschwindigkeit etc.) ich für dieses Filament verwende und es somit empfehlen kann. Ich erwähne auch, welches Filament mein Lieblingsfilament in der jeweiligen Filamentart ist und wo man die einzelnen Filamentrollen bekommen kann. Ich verlinke Sie zu meiner Bezugsquelle. Ich versuche auch, für jedes Filament ein paar Bilder von 3D-Modellen aufzuführen, die ich mit dem jeweiligen Filament gedruckt habe.
Sofern für das jeweilige Filament nicht anders angegeben, verwende ich eine Retraktionseinstellung von 2mm, einen Extrusionsmultiplikator von 1,0 und eine Extrusionsbreite von 0,4mm. Mit dem Slicer Simplify3D kann man dies auf der ersten Einstellungsseite einstellen. Außerdem drucke ich die erste Schicht nur mit 25% und die Konturen mit 50% der maximalen Geschwindigkeit. Füllung und Stützstruktur werden normalerweise mit 80% der Geschwindigkeit gedruckt. Ich bevorzuge es, mit einer Schichthöhe von 0,2 mm zu drucken. Alle diese Werte können natürlich weiter optimiert werden, wenn Sie möchten. Anfängern möchte ich empfehlen, dass die erste Schicht, d.h. die unterste Schicht, immer die wichtigste beim Drucken ist. Wenn die erste Schicht richtig gedruckt ist, funktioniert in der Regel das ganze Modell. Aus diesem Grund wähle ich hier Einstellungen, die auf der sicheren Seite sind.
PLA-Filament – besonders einfach zu drucken
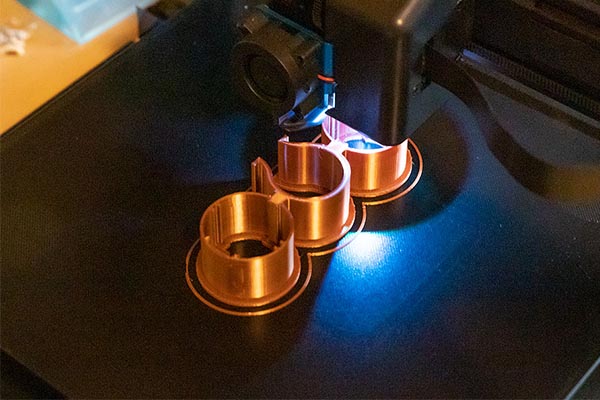
Eryone PLA Silk Filament Farbton Kupfer
Mein Lieblingsfilament in PLA. Es ist wunderbar einfach zu drucken, macht keine Fäden, haftet sehr gut und hat den besten Farbton, den ich je bei Filament gesehen habe. Kupfer sieht hier wirklich wie Kupfer aus, es sieht so echt aus, dass man es wirklich mit echtem Kupfer verwechseln könnte. Die Oberflächen sind schön und sauber, glatt und leicht glänzend. Der Preis ist auch in Ordnung.
Meine bevorzugte Drucktemperatur ist wie bei fast allen PLA 210°C.
- Drucktemperatur – Herstellerangaben: 190 ℃ – 220 ℃
- Geschwindigkeit Herstellerangaben: 30-60 mm / s
- Meine bevorzugte Drucktemperatur: 210 ° C.
- Meine bevorzugte Druckgeschwindigkeit: 60 mm / s
- Meine Druckbetttemperatur: 80° C
- Fan: 100% von Schicht zwei
- Meine Extrusion Multiplikator: 0.9
- Meine Extrusionsbreite: 0.4
- Mein Rückzug: 2mm

AUF AMAZON KAUFEN


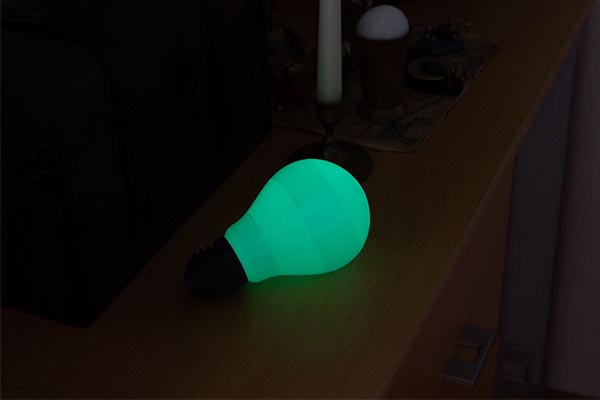
GEEETECH PLA Filament Farbe Glows / fluoreszierend
Ich benutze es manchmal, wenn ein Objekt nachts leuchten soll. Tut was es soll, obwohl der Fluoreszenzeffekt etwas stärker sein könnte. Es lässt sich wunderbar bedrucken, macht keine Fäden, klebt sehr gut.
- Drucktemperatur Anbieterinformationen: 210 ℃ – 240 ℃
- Informationen zum Geschwindigkeitshersteller: n / a
- Meine bevorzugte Drucktemperatur: 210 ° C.
- Meine bevorzugte Druckgeschwindigkeit: 60mm / s
- Meine Druckbetttemperatur: 80 ° C
- Fan: 100% von Schicht zwei
- Meine Extrusion Multiplikator: 0.9
- Meine Extrusionsbreite: 0.4
- Mein Rückzug: 2mm

AUF AMAZON KAUFEN


GEEETECH PLA-Filament Farbton weiß
Eines meiner Standard-PLAs. Es kann wunderbar gedruckt werden, macht keine Fäden, haftet sehr gut. Es ist auch ein sehr schönes, sauberes, festes Weiß. Dünne Schichten lassen etwas Licht durch, aber es wirkt nicht transparent. Der Preis ist recht günstig. Auch nach längerer Lagerung habe ich nur gute Erfahrungen mit diesem Filament gemacht.
- Drucktemperatur Lieferanteninformationen: 190 ℃ – 220 ℃
- Geschwindigkeit Hersteller Informationen: n / a
- Meine bevorzugte Drucktemperatur: 210 ° C.
- Meine bevorzugte Druckgeschwindigkeit: 60mm / s
- Meine Druckbett-Temperatur: 80 ° C
- Fan: 100% von Schicht zwei
- Meine Extrusion Multiplikator: 0.9
- Meine Extrusionsbreite: 0.4
- Mein Rückzug: 2mm

AUF AMAZON KAUFEN


SUNLU PLA-Filament rot
Auch eines meiner Standard-PLAs, das ich immer wieder gerne verwende. Es lässt sich wunderbar bedrucken, macht keine Fäden, klebt sehr gut. Es kommt sehr schön verpackt und eingewickelt, der Preis ist auch gut. Ich verwende die übliche Drucktemperatur von 210° C.
- Drucktemperatur Herstellerangabe: 200 ℃ – 230 ℃
- Geschwindigkeit Herstellerangaben: 50-100 mm / s
- Meine bevorzugte Drucktemperatur: 210 ° C.
- Meine bevorzugte Druckgeschwindigkeit: 60 mm / s
- Meine Druckbetttemperatur: 80° C
- Fan: 100% von Schicht zwei
- Meine Extrusion Multiplikator: 0.9
- Meine Extrusionsbreite: 0.4
- Mein Rückzug: 2mm

AUF AMAZON KAUFEN


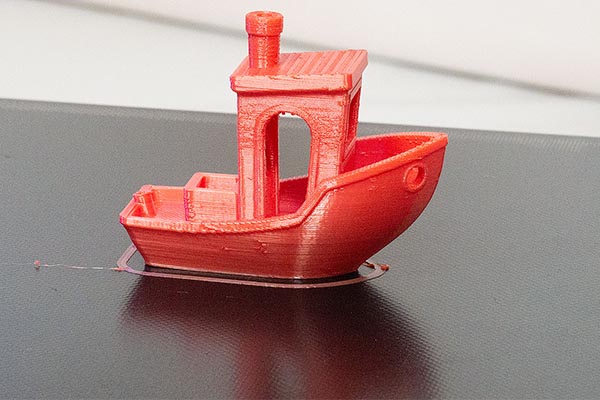
JANBEX PLA Filament Farbe schwarz
Auch eine anständige PLA, die auch sehr billig ist. Es lässt sich wunderbar bedrucken, macht keine Fäden, klebt sehr gut. Ich verwende die übliche Drucktemperatur von 210° C. Es wird ordentlich verpackt geliefert, ist aber nicht immer so schön verpackt wie das Sunlu Pla, aber das hat keine Probleme verursacht.
- Drucktemperatur Lieferanteninformationen: 190 ℃ – 220 ℃
- Geschwindigkeit Hersteller Informationen: n / a
- Meine bevorzugte Drucktemperatur: 210 ° C.
- Meine bevorzugte Druckgeschwindigkeit: 60mm / s
- Meine Druckbett-Temperatur: 80 ° C
- Fan: 100% von Schicht zwei
- Meine Extrusion Multiplikator: 0.9
- Meine Extrusionsbreite: 0.4
- Mein Rückzug: 2mm

Kaufen: hier über Amazon*
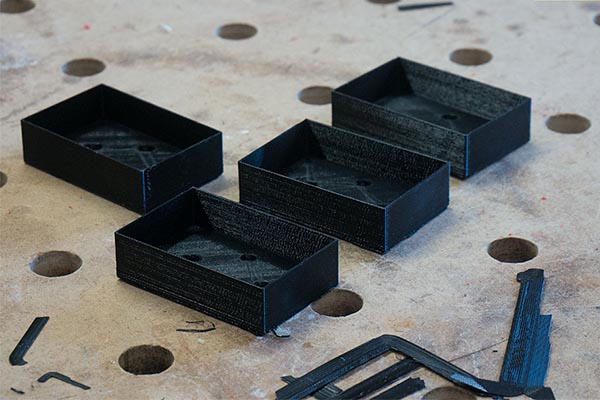

JANBEX PLA-Filament blau
Eines meiner Standard-PLAs, wenn es um die Farbe Blau geht. Es lässt sich wunderbar bedrucken, macht keine Fäden, haftet sehr gut. Der Preis ist recht günstig.
- Drucktemperatur Lieferanteninformationen: 190 ℃ – 220 ℃
- Geschwindigkeit Hersteller Informationen: n / a
- Meine bevorzugte Drucktemperatur: 210 ° C.
- Meine bevorzugte Druckgeschwindigkeit: 60mm / s
- Meine Druckbett-Temperatur: 80 ° C
- Fan: 100% von Schicht zwei
- Meine Extrusion Multiplikator: 0.9
- Meine Extrusionsbreite: 0.4
- Mein Rückzug: 2mm

Kaufen: hier über Amazon *
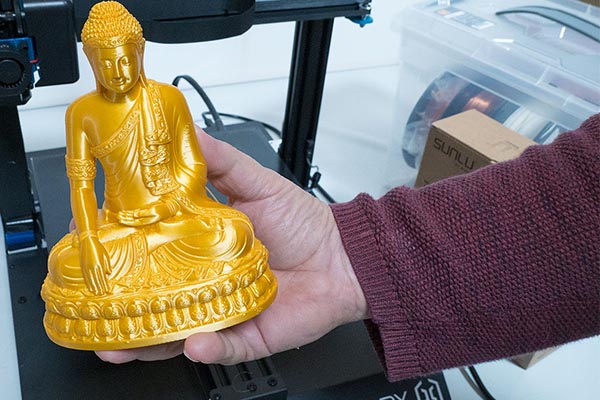
Eryone PLA-Filament Farbe gold
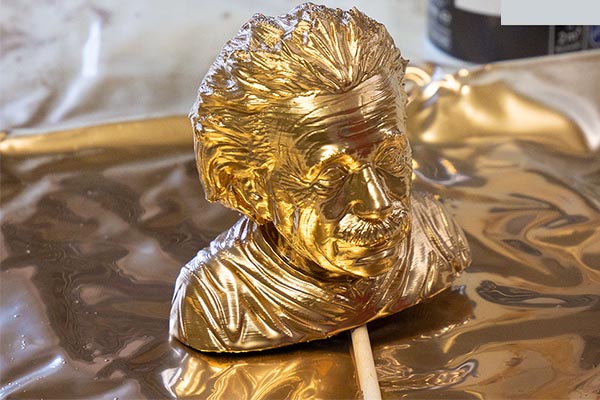
Anschließend goldfarben lackiert
An sich sehr gute PLA, nur die Farbe ist nicht toll. Für mich sieht es gelb anstelle von Gold, eine Schande, wenn Sie Gold wollen. Zum Glück kann man das Filament einfach mit Goldlack besprühen, was es viel besser aussehen lässt. Da mir die Farbe nicht gefällt, verwende ich dieses PLA immer, wenn ich PLA anschließend mit einer anderen Farbe besprühen möchte. Es lässt sich wunderbar drucken, macht keine Fäden, haftet sehr gut. Der Preis ist auch in Ordnung. Ich verwende die übliche Drucktemperatur von 210° C.
- Drucktemperatur – Herstellerangaben: 190 ℃ – 220 ℃
- Geschwindigkeit Herstellerangaben: 30-60 mm / s
- Meine bevorzugte Drucktemperatur: 210 ° C.
- Meine bevorzugte Druckgeschwindigkeit: 60 mm / s
- Meine Druckbetttemperatur: 80° C
- Fan: 100% von Schicht zwei
- Meine Extrusion Multiplikator: 0.9
- Meine Extrusionsbreite: 0.4
- Mein Rückzug: 2mm

Kaufen: hier über Amazon *


Mein PETG-Filament (stabiler und ein wenig flexibler als PLA)
SUNLU-Filament 1,75mm PETG transparent
Ein transparentes Filament, das mich am Anfang sehr gestresst hat, weil es nicht klebte. Das lag vor allem daran, dass der Anbieter falsche Temperaturen angab. Ich drucke es jetzt mit einer Betttemperatur von 85°, wobei ich für die erste Schicht sogar 90° verwende. Für den Extruder verwende ich 240° C und für die erste Schicht 260°. So kann ich sehr schön mit dem Material bei 40mm/Sek. drucken. Ab und zu zieht es einen Faden, aber damit kann ich leben. Der Vorteil des PETGs ist, dass es etwas stabiler ist als PLA, es bricht nicht so schnell. Selbst kleine Haken mit 0,5 mm Seitenwand sind sehr bruchsicher. Allerdings ist das transparente PETG nur in den dünnsten Schichten wirklich durchsichtig, mehrere Schichten erscheinen oft weiß. Richtig schön sieht es daher nur bei geeigneten Modellen aus.PETG grau* oder weiß* vom gleichen Anbieter.
- Drucktemperatur Herstellerangabe: 220 ℃ – 250 ℃
- Geschwindigkeit Herstellerangaben: 50-100 mm / s
- Meine bevorzugte Drucktemperatur: 240 ° C. (erste Schicht 260 ° C)
- Meine bevorzugte Druckgeschwindigkeit: 40 mm / s
- Meine Betttemperatur: 85° C (erste Schicht 90° C)
- Lüfter: ab Schicht vier 25%, ab Schicht sechs 40%, ab Schicht acht 60%
- Edge: Ich ziehe es vor, eine kleine Kante (Schürze mit 4-6 Konturen), die Lockerung durch Verziehen vermeidet drucken
- Mein Extrusionsmultiplikator: 1
- Meine Extrusionsbreite: 0,4
- Mein Rückzug: 2mm

Kaufen: hier über Amazon *
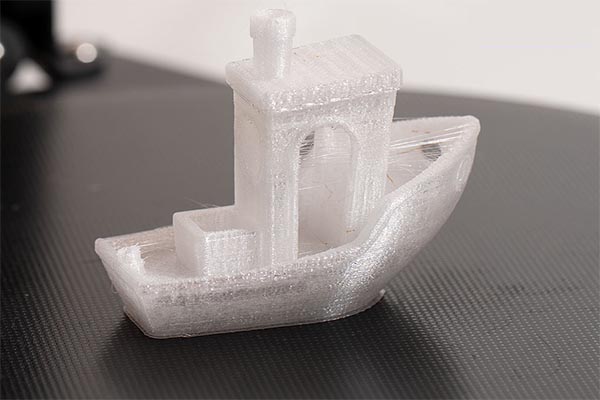

SUNLU Filament 1.75mm PETG grau – Mein aktueller Favorit!
Mittlerweile mein Favorit und Standard-PETG-Filament für Teile, die mechanisch stärker beansprucht werden oder Dinge, die ich auch im Freien verwende. Es ist sehr schlagfest und lässt sich auch in dünnen Strukturen besser biegen als z.B. PLA. Das mittlere Grau ist sehr schön und sehr universell einsetzbar. Ich verwende 240 bis 250° C für den Extruder und 260° für die erste Schicht. So kann ich mit dem Material bei 40mm/Sek. sehr schön drucken, mittlerweile fast so gut wie PLA. Unterhalb von 260° gibt es kaum noch Fadenbildung (Threads). Auch Brücken und Überhänge sind beim Drucken kein Problem. Selbst Stützstrukturen lassen sich mit diesem Filament oft problemlos entfernen. Das Filament ist gut gewickelt und wird gut verpackt geliefert. Der Preis ist im unteren Bereich angesiedelt, also eigentlich eine echte Empfehlung!
- Drucktemperatur Herstellerangabe: 220 ℃ – 250 ℃
- Geschwindigkeit Herstellerangaben: 50-100 mm / s
- Meine bevorzugte Drucktemperatur: 240 ° C. (erste Schicht 260 ° C)
- Meine bevorzugte Druckgeschwindigkeit: 40 mm / s
- Meine Betttemperatur: 85° C (erste Schicht 90° C)
- Lüfter: ab Schicht vier 25%, ab Schicht sechs 40%, ab Schicht acht 60%
- Edge: Ich ziehe es vor, eine kleine Kante (Schürze mit 4-6 Konturen), die Lockerung durch Verziehen vermeidet drucken
- Mein Extrusionsmultiplikator: 1
- Meine Extrusionsbreite: 0,4
- Mein Rückzug: 2mm

Kaufen: hier über Amazon *


SUNLU-Filament 1.75mm PETG weiß
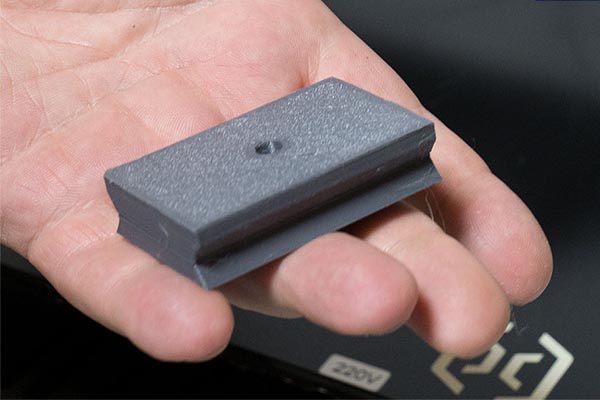
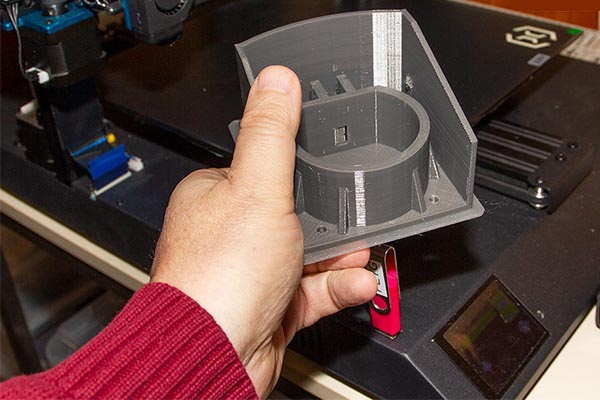
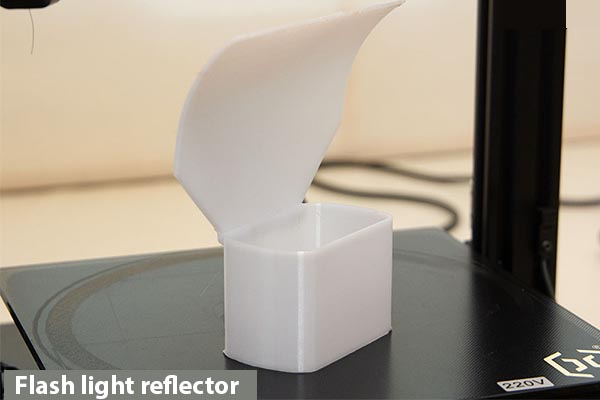
Auch eines meiner Lieblings-PETG-Filamente für Teile, die stabil, schlagfest und weitgehend wetterfest sein sollen. Ich verwende 240 bis 250° C für den Extruder und 260° für die erste Schicht. So kann ich mit dem Material bei 40 – 60mm/Sek. sehr schön drucken, ohne dass es Probleme gibt. Es zieht kaum Fäden (stringing) und auch Stützstrukturen lassen sich leicht und sauber entfernen. Die Farbe “weiß” ist für mich eher wie Milchweiß, es ist leicht transparent, also sehr durchscheinend. Der Faden ist zum Beispiel ideal für Blitzlichtreflektoren (siehe Bild). Wenn Sie die Farbe wollen, ist dieses PETG auch eine echte Empfehlung. Auch Brücken und Überhänge sind beim Druck kein Problem. Das Filament ist gut gewickelt und wird gut verpackt geliefert. Der Preis ist im unteren Bereich, also eigentlich eine echte Empfehlung!
- Drucktemperatur Herstellerangabe: 220 ℃ – 250 ℃
- Geschwindigkeit Herstellerangaben: 50-100 mm / s
- Meine bevorzugte Drucktemperatur: 240 ° C. (erste Schicht 260 ° C)
- Meine bevorzugte Druckgeschwindigkeit: 40-60 mm / s
- Meine Betttemperatur: 85° C (erste Schicht 90° C)
- Lüfter: ab Schicht vier 25%, ab Schicht sechs 40%, ab Schicht acht 60%
- Kante: Ich bevorzuge es, eine kleine Kante zu drucken (Schürze mit 4-6 Konturen), die ein Auflockern durch Verziehen sicher vermeidet
- Mein Extrusionsmultiplikator: 1
- Meine Extrusionsbreite: 0,4
- Meine Retraktion: 2mm

Kaufen: hier über Amazon *


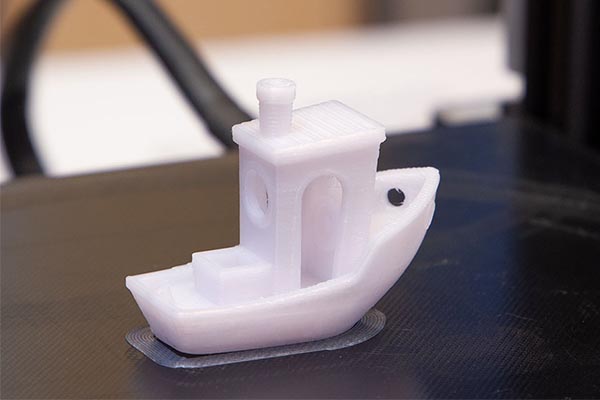
Overture- PETG – Metallisch Blau
Ich habe bisher nur ein Muster davon gehabt, daher habe ich mit diesem PETG nicht so viel Erfahrung wie mit anderen. Das Muster ließ sich aber gut bedrucken, eigentlich so gut wie mein bisher bevorzugtes Sunlu-Petg * , die Fadenbildung scheint hier etwas höher zu sein, aber noch im Rahmen. Ich drucke es mit einer Betttemperatur von 85°, wobei ich für die erste Schicht sogar 90° verwende. Für den Extruder verwende ich 240° C und für die erste Schicht 260°. So kann ich sehr schön mit dem Material bei 40mm/Sek. drucken.
- Drucktemperatur Herstellerangabe: 210 ℃ – 240 ℃
- Geschwindigkeit Herstellerangaben: n / a
- Meine bevorzugte Drucktemperatur: 240 ° C. (erste Schicht 260 ° C)
- Meine bevorzugte Druckgeschwindigkeit: 40mm / s
- Mein Bett Temperatur: 85 ° C (erste Schicht 90 ° C)
- Lüfter: ab Schicht vier 25%, ab Schicht sechs 40%, ab Schicht acht 60%
- Edge: Ich ziehe es vor, eine kleine Kante (Schürze mit 4-6 Konturen), die Lockerung durch Verziehen vermeidet drucken
- Mein Extrusionsmultiplikator: 1
- Meine Extrusionsbreite: 0,4
- Mein Rückzug: 2mm

Referenz: Amazon


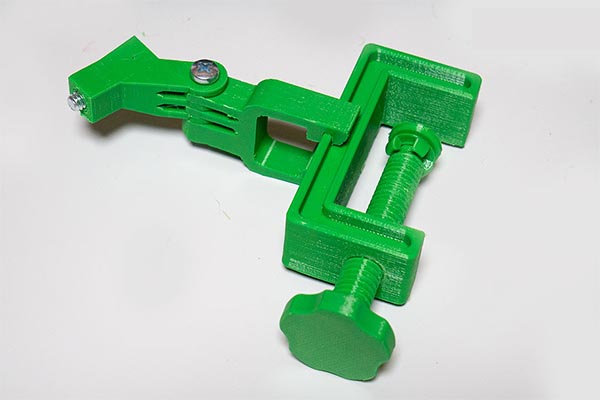
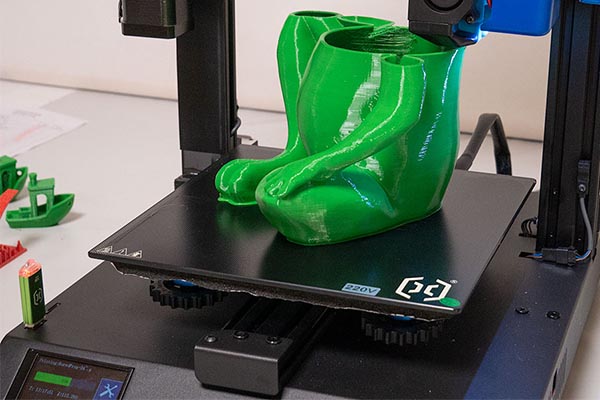
Ouvertüre – PETG – grasgrün
Schönes klares Grün. Auch dieses PETG lässt sich recht gut und einfach bedrucken, eigentlich genauso gut wie mein bisher bevorzugtes Sunlu-Petg . Die Bespannung scheint hier manchmal etwas höher zu sein, aber noch im Rahmen. Die Stabilität scheint mir ebenso gut zu sein. Ich drucke es mit einer Betttemperatur von 85°, wobei ich für die erste Schicht sogar eine Betttemperatur von 90° C verwende. Für den Extruder verwende ich 240° C und für die erste Schicht 260° C. So kann ich sehr schön mit dem Material bei 40mm/Sek. drucken. Der Preis liegt im unteren bis mittleren Bereich.
- Drucktemperatur Herstellerangabe: 210 ℃ – 240 ℃
- Geschwindigkeit Herstellerangaben: n / a
- Meine bevorzugte Drucktemperatur: 240 ° C. (erste Schicht 260 ° C)
- Meine bevorzugte Druckgeschwindigkeit: 40mm / s
- Mein Bett Temperatur: 85 ° C (erste Schicht 90 ° C)
- Lüfter: ab Schicht vier 25%, ab Schicht sechs 40%, ab Schicht acht 60%
- Edge: Ich ziehe es vor, eine kleine Kante (Schürze mit 4-6 Konturen), die Lockerung durch Verziehen vermeidet drucken
- Mein Extrusionsmultiplikator: 1
- Meine Extrusionsbreite: 0,4
- Mein Rückzug: 2mm

AUF AMAZON KAUFEN
DasFilament – PETG – Beige
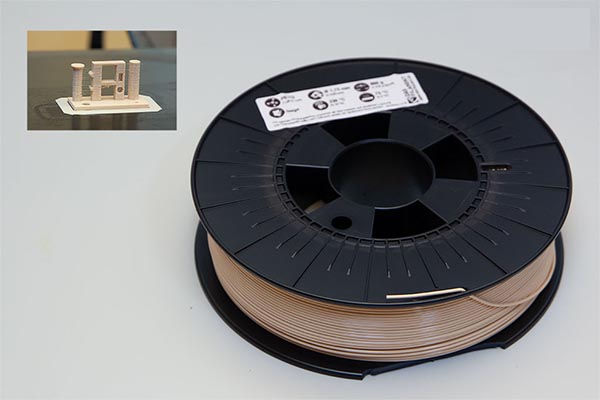
Dieses PETG hat eine schöne, solide beige Farbe und lässt sich tatsächlich genauso gut bedrucken wie mein bevorzugtes Sunlu-Weiß *. Ich verwende sozusagen die gleichen Einstellungen, 260 ° C für die erste Schicht und 240 ° C für den Rest. Bei Geschwindigkeiten von 30 bis 60mm ist das Ergebnis sehr gut. Stützstrukturen lassen sich mit diesem Filament auch nachträglich entfernen, allerdings etwas schwieriger als mit dem oben erwähnten Sulu-Weiss. Es gibt kaum Fadenverläufe, das ist normal. Das Filament ist auch recht ordentlich gewickelt, allerdings habe ich eine Filamentrolle mit einer gebrochenen Kante bekommen (siehe Bild). Diese musste erst geklebt werden, damit das Filament abgerollt werden konnte, ich hoffe, dass dies ein Einzelfall bleibt. Der Preis liegt im unteren bis mittleren Bereich.
- Drucktemperatur Herstellerangabe: 210 ℃ – 240 ℃
- Geschwindigkeit Herstellerangaben: n / a
- Meine bevorzugte Drucktemperatur: 240 ° C. (erste Schicht 260 ° C)
- Meine bevorzugte Druckgeschwindigkeit: 40-60mm / s
- Mein Bett Temperatur: 85 ° C (erste Schicht 90 ° C)
- Lüfter: ab Schicht vier 25%, ab Schicht sechs 40%, ab Schicht acht 60%
- Edge: Ich ziehe es vor, eine kleine Kante (Schürze mit 4-6 Konturen), die Lockerung durch Verziehen vermeidet drucken
- Mein Extrusionsmultiplikator: 1
- Meine Extrusionsbreite: 0,4
- Mein Rückzug: 2mm
Referenz: DasFilament


filamentworld – PETG – Schwarz
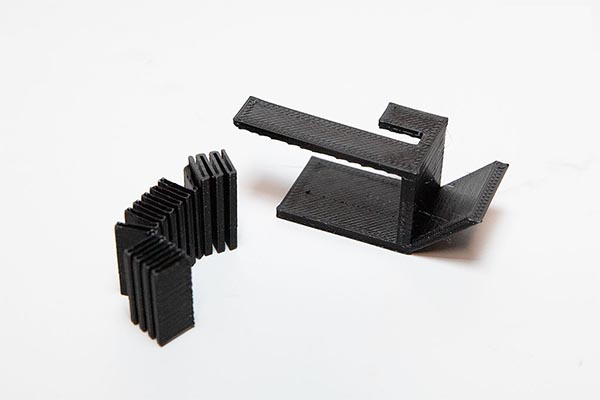
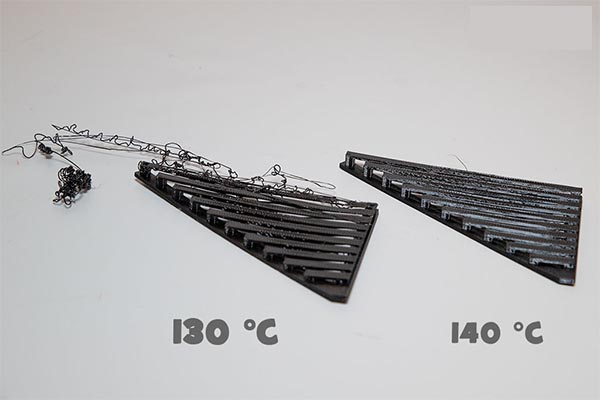
Dieses Filament erwies sich als etwas schwieriger zu drucken. Die vom Anbieter empfohlenen Temperaturen von 195 – 225 ° C brachten bei mir keine guten Ergebnisse. Also habe ich die Temperatur schrittweise erhöht und bin am Ende fast bei meinen PETG-Standardeinstellungen gelandet, bei 235 bis 240°C. Das Druckergebnis war bei 240°C am besten und alle Brücken wurden auch im Brückentest gedruckt. Bei 230° C schaffte der Drucker die letzte Brücke nicht, siehe Bild. Außerdem verformte sich das Modell bei 230° C, und das Brückenmodell stand nach dem Druck nicht mehr glatt auf dem Tisch. Mit diesem Filament lassen sich Stützstrukturen nach dem Druck zwar noch entfernen, aber auch etwas schwieriger. Das Einzige, was mir an dem Filament gefiel, war, dass es kaum Fadenbildung gab. Allerdings wird dies nicht mein Standard-Filament sein, die Haftung war selbst bei 260° C Druck mit einem 90° Bett nicht so gut wie bei anderen PET-Filamenten, so dass ich hier oft Probleme und Fehldrucke wegen der ersten Schicht hatte. Preislich liegt es im mittleren Bereich.
- Angaben des Herstellers zur Drucktemperatur: 195 ℃ – 225 ℃
- Geschwindigkeit Herstellerangaben: n / a
- Meine bevorzugte Drucktemperatur: 235 – 240 ° C. (erste Schicht 260 ° C)
- Meine bevorzugte Druckgeschwindigkeit: 40-60mm / s
- Meine Betttemperatur: 85° C (erste Schicht 90° C)
- Lüfter: ab Schicht vier 25%, ab Schicht sechs 40%, ab Schicht acht 60%
- Edge: Ich ziehe es vor, eine kleine Kante (Schürze mit 4-6 Konturen), die Lockerung durch Verziehen vermeidet drucken
- Mein Extrusionsmultiplikator: 1
- Meine Extrusionsbreite: 0,4
- Meine Retraktion: 6 mm
Referenz: filamentworld


TPU-Filament – flexibel wie Gummi, aber besonders leicht zu drucken
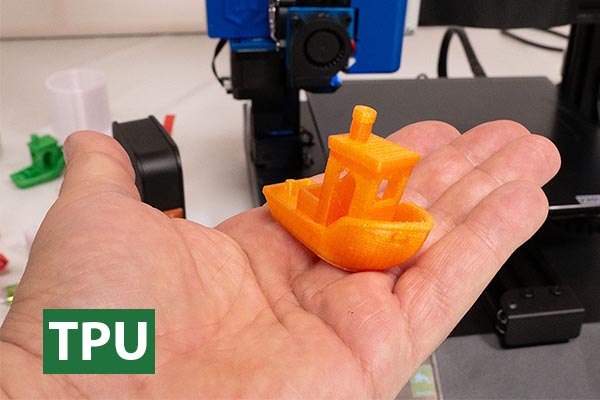
GEEETECH TPU Farbton orange
Ein sehr schönes flexibles Filament, es sieht ein wenig wie härteres Gummi aus. Die Elastizität lässt sich über den Füllgrad etwas steuern, bei 100% Füllung (Infill) wird es recht hart. Es ist wunderbar einfach zu drucken, genauso einfach wie PLA, vor allem weil die Haftung sehr gut ist! Man muss nur etwas langsamer drucken, bisher habe ich 30mm bis 49mm / sec, 50° C Betttemperatur und 220° C für die Düse verwendet. Es macht schon ein wenig mehr Fäden (Stringing) als PLA oder PETG, aber das ist noch im Rahmen. Die Farbe erinnert an ein echtes oranges oder orangefarbenes Rücklicht, dünnere Strukturen lassen auch Licht durch. Der Preis ist durchschnittlich bis niedrig. Stützstrukturen sind bei diesem Filament manchmal etwas schwierig zu entfernen, verwenden Sie es daher möglichst ohne Stützstrukturen.
- Pressure temperature manufacturer’s specification: 200 ℃ – 220 ℃.
- Speed manufacturer’s specification: 40mm / s.
- My preferred printing temperature: 220 ° C.
- My preferred printing speed: 40mm / s.
- My print bed temperature: 50 ° C
- Fan: 10% of layer two
- Edge: not required
- My extrusion multiplier: 1
- My extrusion width: 0.4
- My retraction: 2mm
Kaufen: hier über Amazon *

extrudr® TPU mittel ANTHRACITE
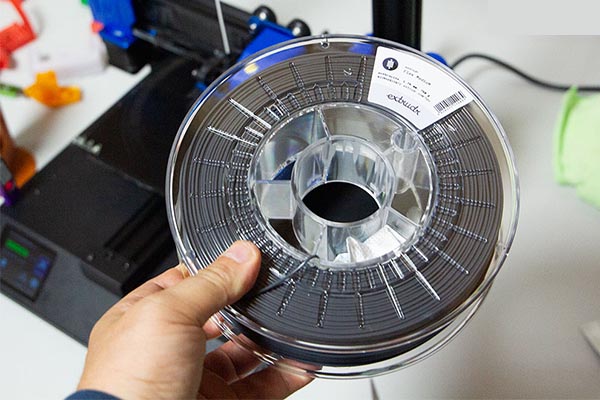
Auch ein schönes, mittelhartes und flexibles Filament mit einer Shore-Härte von A98. Man könnte auch sagen dunkelgrau für die Farbe anthrazit. Für dieses Filament empfiehlt der Hersteller im Datenblatt eine Drucktemperatur von 230 bis 250° C. Das hat mich ein wenig überrascht, da TPU normalerweise bei ca. 220°C gedruckt wird. Die besten Ergebnisse habe ich bisher mit 220 bis 230°C erzielt. Trotzdem gibt es hier und da einen leichten Warping-Effekt, d.h. das 3D-Objekt löst sich an den Rändern ein wenig ab. Aus diesem Grund drucke ich dieses TPU immer mit einer kleinen Schürze (Rand). Die Haftung ist noch besser, wenn man die erste Schicht bei 240 ° C druckt. Leichte Fäden sind schon da, aber sie liegen im üblichen TPU-Rahmen. Geduckte 3D-Objekte lassen sich auch im warmen Zustand sehr leicht aus dem Druckbett entfernen. Stützstrukturen sollten bei diesem Filament möglichst vermieden werden, da diese nur sehr schwer oder gar nicht zu entfernen sind. Das Filament ist sauber gewickelt und wird gut verpackt geliefert. Der Preis ist im unteren bis mittleren Bereich angesiedelt.
- Drucktemperatur Herstellerangaben: 230 ℃ – 250 ℃
- Geschwindigkeit Herstellerangaben: 20-30mm / s.
- Meine bevorzugte Drucktemperatur: 230 ° C (erste Schicht 240 ° C)
- Meine bevorzugte Druckgeschwindigkeit: 40mm / s
- Meine Druckbetttemperatur: 60° C
- Lüfter: ab Schicht zwei 10%, ab Schicht drei 100%
- Kante: Ich bevorzuge es, eine kleine Kante zu drucken (Schürze mit 4-6 Konturen), die ein Lösen durch Verziehen vermeidet
- Mein Extrusionsmultiplikator: 1
- Meine Extrusionsbreite: 0,4
- Mein Rückzug: 2mm

Kaufen: hier über Amazon *


DasFilament – TPU – Weiß
Ein mittelhartes Filament mit einer Shore-Härte von 94A, das sich auch problemlos drucken lässt. Zum Drucken verwende ich die vom Hersteller angegebene Drucktemperatur von 220° C. Statt der angegebenen 30 mm/s drucke ich jedoch mit 40 mm/s, da ich hier keine Unterschiede feststellen konnte. Die Griffigkeit ist sehr gut und ich habe bisher keinen Verzug festgestellt. Die Elastizität lässt sich über den Füllgrad etwas steuern, bei 100% Füllung (Infill) wird es recht hart. Leider erzeugt dieses TPU auch ein leichtes Stringing (dünne Fäden). Die weiße Farbe (RAL 9003) ist sehr schön weiß gefärbt und nicht transparent! Der Preis liegt im unteren bis mittleren Bereich. Bei diesem Filament lassen sich Stützstrukturen manchmal nur schwer oder gar nicht entfernen, so dass sie möglichst ohne Stützstrukturen verwendet werden sollten.
- Drucktemperatur Herstellerangabe: 220 ℃ + -15%
- Geschwindigkeit Herstellerangaben: 20-30 mm / s.
- Meine bevorzugte Drucktemperatur: 220 ° C
- Meine bevorzugte Druckgeschwindigkeit: 40 mm / s
- Meine Druckbetttemperatur: 50° C
- Lüfter: 10% von Schicht zwei
- Rand: nicht erforderlich
- Mein Extrusionsmultiplikator: 1
- Meine Extrusionsbreite: 0.4
- Meine Retraktion: 2mm
Referenz: DasFilament


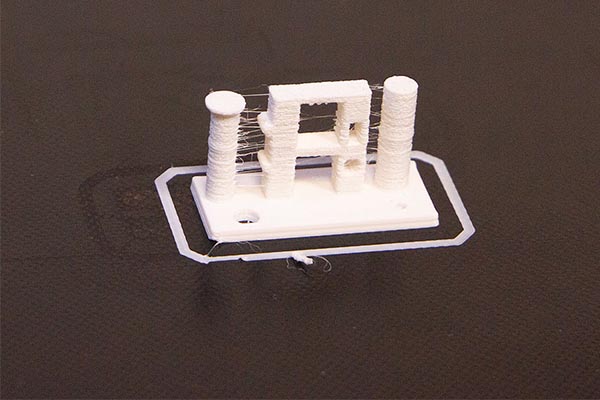

image set 34
