
Beim 3D-Druck ist es wichtig, die Temperatur des Filaments zu kennen, das Sie verwenden möchten. Lesen Sie weiter, um die Schmelzpunkte der verschiedenen Filamente zu erfahren. Laden Sie auch unsere praktische 3D-Druck-Filamenttabelle herunter, die Sie in Ihrer Werkstatt als Referenz verwenden können.
In der Welt des 3D-Drucks gibt es verschiedene Kunststoffe mit unterschiedlichen Eigenschaften, einschließlich Temperaturen. Es ist wichtig, beim Drucken die richtige Temperatur zu wählen. Eine Änderung von nur 1 °C kann die Qualität des Modells in Bezug auf Aussehen und Festigkeit völlig verändern.
3D-Druck Temperatur
Das Wichtigste ist die Düsentemperatur. Diese Temperatur bestimmt, wie das Filament herausgepresst wird und an den vorherigen Schichten haftet.
Ist die Temperatur zu hoch, wird das Modell unförmig, es entstehen Hohlräume oder der Drucker wird sogar beschädigt. Das Modell wird auch dadurch beeinträchtigt, dass der Kunststoff keine Zeit hat, sich an der Stelle zu verfestigen, an der der Drucker ihn herausgepresst hat. Es wird sich ein wenig bewegen.
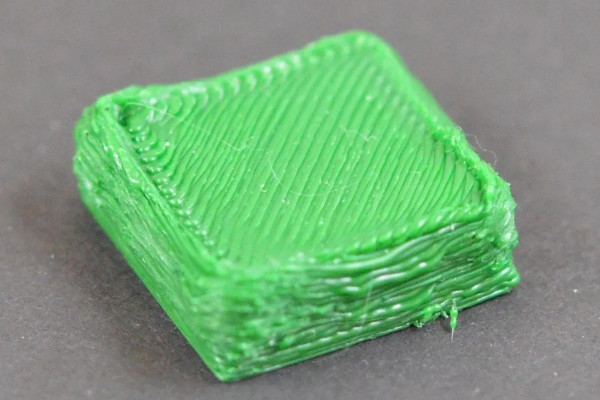
Wenn die Temperatur zu niedrig ist, wird der Kunststoff möglicherweise nicht in ausreichender Menge extrudiert. Dies beeinträchtigt die Festigkeit und das Aussehen des Modells. Wenn der Kunststoff zu hart ist, kann der Drucker nicht das erforderliche Volumen extrudieren.
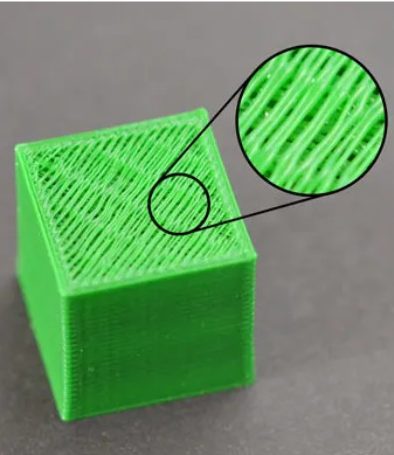
Die Temperatur des Druckbetts ist wichtig für die Haftung der ersten Schicht. Die Thermokammertechnologie ermöglicht es, Risse zu vermeiden, wenn die Kunststoffschrumpfung (d. h. die Abnahme des Volumens bei einer Temperatursenkung) zu hoch ist. Diese Technologie ist jedoch in preiswerten 3D-Druckern nur selten zu finden.
Werfen wir einen Blick auf die beliebtesten 3D-Druckerfilamente, ihre Drucktemperaturen und Eigenschaften.
3D-Drucker-Filament-Temperaturen
1. PLA
PLA ist eine Abkürzung für Polylactid. Das Material wird aus Mais und Zuckerrohr hergestellt und ist einer der sichersten Kunststoffe für den Hausgebrauch.
Aufgrund der einfachen 3D-Druckbarkeit und der geringen Toxizität ist dieses Filament für 3D-Druck-Neulinge sehr zu empfehlen.
Temperatur-Einstellungen:
- Düsentemperatur: 190-210°C
- Temperatur des Druckbetts: 60-70°C
- Lüftergeschwindigkeit: 100%
Die Drucktemperatur von PLA-Filament ist eine der niedrigsten unter allen 3D-Druckmaterialien. Sie sollten jedoch auf die Lüftergeschwindigkeit des Modells achten, da dieser Kunststoff über einen großen Temperaturbereich hinweg flexibel bleibt. Wenn der Luftstrom nicht ausreicht, können die Kanten und Ecken des Modells verbogen werden.
Damit das Modell besser auf dem Tisch haftet, stellen Sie die Düsentemperatur auf etwa 210 °C und die Druckbetttemperatur auf etwa 70 °C ein. Verringern Sie bei der zweiten und den folgenden Schichten die Temperatur, um ein Knittern der Kanten zu vermeiden.
2. ABS
Trotz der Schwierigkeiten beim 3D-Druck mit ABS ist es das zweitbeliebteste Material, da es kostengünstig und vielseitig ist. Dieses Filament ist flexibler als PLA und ermöglicht den Druck von Federn und biegsamen Teilen.
Aufgrund seiner geringeren Festigkeit ist es einfacher, ABS-Modelle mechanisch mit Feilen und Schleifpapier zu bearbeiten. Allerdings setzt das Filament beim Erhitzen Giftstoffe frei. Daher ist es für den Druck von Küchenutensilien nicht zu empfehlen.
Temperatur-Einstellungen:
- Düsentemperatur: 230-250°C
- Temperatur des Druckbetts: 90-100°C
- Lüftergeschwindigkeit: 50-75%
ABS-Kunststoff hat eine große Schrumpfung. Erhöhen Sie daher die Lüftergeschwindigkeit nicht über 40-60 %. Bei kleinen Teilen oder Druckbrücken können Sie die Drehzahl jedoch auf 75-80 % erhöhen.
Eine zu schnelle Abkühlung kann dazu führen, dass das Teil während des Drucks reißt.

Die Stärke des ABS-Filaments hängt stark von der eingestellten Temperatur ab. Wenn also die Genauigkeit nicht so wichtig ist, ist es besser, die Temperatur bis auf 250 °C zu erhöhen. Wenn Sie bei der niedrigsten Temperatur drucken, kann die Festigkeit des Teils um das Zweifache geringer sein, als wenn es bei der maximal zulässigen Temperatur gedruckt wird.
[su_note]Seien Sie vorsichtig: Beim Drucken mit ABS-Kunststoff in Innenräumen kann es zu Schwindel oder Kopfschmerzen kommen! Stellen Sie sicher, dass Sie den 3D-Druck in einem gut belüfteten Bereich durchführen. Verwenden Sie außerdem ein Gehäuse, um zu verhindern, dass die Dämpfe des Kunststoffs Ihnen schaden.
[/su_note]
3. PETG
Dieser Kunststoff hat eine hohe chemische Beständigkeit. Seine Eigenschaft kombiniert die Stärke von PLA mit der Flexibilität von ABS. Deshalb wird er bei der Herstellung von Geschirr verwendet.
Bei dem Filament dauert es jedoch lange, bis die richtigen Temperaturen speziell für Ihren Drucker eingestellt sind, um alle Druckfehler zu beseitigen.
Temperatur-Einstellungen
- Düsentemperatur: 230-260°C
- Temperatur des Druckbetts: 60-90°C
- Lüftergeschwindigkeit: 25-50%
Beim Drucken mit PETG gibt es oft ein Problem mit “Haaren” an einigen Teilen des Modells. Um solche Fälle zu vermeiden, können Sie den Rückzugsabstand erhöhen. Eine Änderung der Temperatur wird die Situation kaum ändern.
Wegen der geringen Haftung des Kunststoffs an sich selbst sollte die Gebläsedrehzahl nicht höher als 50 % eingestellt werden. Andernfalls bricht das Modell leicht zwischen den Schichten.
4. HIPS
Dieser Kunststoff wird als Trägermaterial beim Druck auf Druckern mit mehreren Extrudern verwendet. In der Regel ist der Hauptkunststoff ABS oder PLA, da sie sich gegenüber D-Limonen neutral verhalten, und HIPS ist darin löslich. Dies ermöglicht nahezu perfekte Überhänge.
Temperatur-Einstellungen
- Düsentemperatur: 230-240°C
- Temperatur des Druckbetts: 90-100°C
- Lüftergeschwindigkeit: 0%
Da die Festigkeit und Härte dieses Kunststoffs extrem gering ist (manchmal lässt er sich mit einem Fingernagel durchdrücken), sollte er nicht als Hauptmaterial des Modells verwendet werden. Es ist kein Aufblasen erforderlich, denn selbst wenn HIPS für das gesamte Modell verwendet wird, härtet es während des Drucks der Schicht aus.
5. SBS
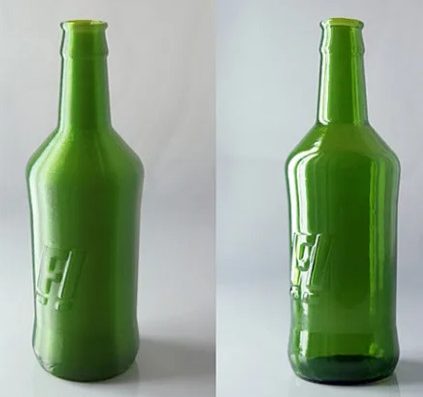
Die wichtigsten Eigenschaften dieses Kunststoffs sind Transparenz und Flexibilität. Mit diesem Filament können Sie Biegeteile wie Scharniere, Verschlüsse, Klammern und anderes herstellen. Wenn das Modell mit einem Lösungsmittel bearbeitet wird, wird es fast vollständig transparent, wie auf dem Foto unten zu sehen ist.
Bei der Arbeit mit SBS müssen jedoch zwei Regeln beachtet werden:
- Die Wände sollten dünne Wände sein
- Der Raum zwischen den Wänden sollte vollständig ausgefüllt sein
Temperatur-Einstellungen
- Düsentemperatur: 220-230°C
- Temperatur des Druckbetts: 60-80°C
- Lüftergeschwindigkeit: 50-100%
[su_note]Tipp: Wenn Sie ein versiegeltes Teil drucken müssen, sollten Sie den Durchfluss um 1-2 % erhöhen. Dadurch vergrößert sich zwar der Größenunterschied zum Modell, aber das Modell wird vollständig abgedichtet.[/su_note]
6. Nylon
Dieses Filament ist vielen im Alltag durch Nylonkleidung bekannt. Das Material wird aufgrund seiner Flexibilität, Festigkeit und seines niedrigen Reibungskoeffizienten bei der Herstellung von Zahnrädern und anderen beweglichen Elementen verwendet.
Temperatur-Einstellungen
- Düsentemperatur: 240-260°C
- Temperatur des Druckbetts: 70-90°C
- Lüftergeschwindigkeit: 0-25%
Dieses Filament erfordert eine lange Auswahl der richtigen Temperaturen, da es viele Probleme hat, darunter eine schlechte Sinterfähigkeit zwischen den Schichten, geringe Haftung, Hygroskopizität (die Fähigkeit, Feuchtigkeit aus der Luft zu absorbieren) und andere.
Die letztgenannte Eigenschaft ist besonders wichtig, da sie das Verhalten des Kunststoffs radikal verändert. Durch das Vorhandensein von Wasserpartikeln im Kunststoff wird das Modell sehr brüchig und die Oberfläche wird rau, wie auf dem Foto unten zu sehen ist.

Deshalb muss der Kunststoff unbedingt trocken gehalten werden.
Wenn Sie nicht wissen, ob das Filamnet Feuchtigkeit aufgenommen hat, trocknen Sie es mit speziellen Geräten oder im Ofen bei einer Temperatur von 60-70°C für 2-5 Stunden.
7. TPU
Manche Leute nennen diesen Kunststoff “Gummi”, weil er das flexibelste Material für den 3D-Druck ist. Das Filament kann sich bis zum Vierfachen seiner ursprünglichen Größe dehnen. Gleichzeitig kehrt es mit der Zeit in seine ursprüngliche Form zurück.
Temperatur-Einstellungen
- Düsentemperatur: 210-240°C
- Temperatur des Druckbetts: 50-70°C
- Lüftergeschwindigkeit: 50-100%
Aufgrund seiner Flexibilität können beim Drucken Probleme auftreten. Das häufigste Problem ist das Kauen des Filaments in der Zuführung. Es wird empfohlen, mit diesem Kunststoff nur in Direktextrudern bei niedrigen Geschwindigkeiten von nicht mehr als 40 mm/s zu drucken.
Sie können versuchen, sie in Bowdens zu drucken, aber dann sollte die Geschwindigkeit nicht mehr als 20-30 mm/s betragen. Andernfalls rollt sich das Filament im Schlauch auf und der Druck wird abgebrochen.

Dieses Problem wird durch den Spalt zwischen der Öffnung, durch die das Filament aus dem Extruder austritt, und dem Einzugsrad verursacht. Um dieses Problem zu lösen, können Sie spezielle Abstandshalter verwenden, um diesen Spalt zu verringern.
8. PVA
PVA ist ein wasserlösliches Filament, das für Druckträger verwendet wird. Es hat eine geringe Festigkeit, die es unmöglich macht, es als Hauptmaterial für das Modell zu verwenden.
Im Gegensatz zu HIPS, das ähnliche Eigenschaften und Anwendungen hat, lässt sich PVA viel leichter vom Teil entfernen, da es selbst bei Erwärmung und Auflösung in Wasser völlig unschädlich ist.
Temperatur-Einstellungen
- Düsentemperatur: 220-230°C
- Druckbett-Temperatur: 65-75°C
- Lüftergeschwindigkeit: 0-50%
Da dieser Kunststoff nur zur Herstellung von Trägern benötigt wird, sollten Sie das Blasen vermeiden. Wenn Sie ein hochwertiges Teil benötigen, das vollständig aus PVA-Kunststoff besteht (z. B. einen löslichen Korken oder einen Verschluss), sollte die Blasgeschwindigkeit unter 50 % liegen, da die Haftung der Schichten dieses Filamnets äußerst gering ist.
Sie können die Festigkeit eines PVA-Kunststoffmodells mit Wasser erhöhen. Dazu befeuchten Sie das Teil vorsichtig, warten 5-7 Minuten und trocknen die Oberfläche. Auf diese Weise “kleben” die Außenwände des Teils viel stärker aneinander, wodurch sich die Gesamtfestigkeit des Teils erhöht.
9. PC
PC steht für Polycarbonat. Dieses 3D-Druck-Filament hat mehr Festigkeit, aber relativ wenig Flexibilität als PLA. Wenn es angezündet wird, neigt es außerdem dazu, sich selbst zu löschen. Daher ist es ein gutes Material für Teile aus Brandschutzgründen.
Temperatur-Einstellungen
- Düsentemperatur: 290-310°C
- Temperatur des Druckbetts: 90-120°C
- Lüftergeschwindigkeit: 0-25%
Wie PETG ist auch dieser Kunststoff sehr hygroskopisch. Daher sollte er in einem trockenen Raum oder in einem Beutel mit Silikagel gelagert werden. Aufgrund der Notwendigkeit, hohe Temperaturen und Lagerungseigenschaften aufrechtzuerhalten, wird Polycarbonat im 3D-Druck nicht häufig verwendet.
10. PEEK
Dieser Kunststoff ist schwer in 3D zu drucken, hat aber hervorragende mechanische Eigenschaften. Daher sind die daraus hergestellten Teile für hohe Belastungen und Reibung ausgelegt. Das Filament ist auch neutral gegenüber verschiedenen Chemikalien.
Temperatur-Einstellungen
- Düsentemperatur: 350-410°C
- Temperatur des Druckbetts: 120-150°C
- Lüftergeschwindigkeit: 0-25%
Um PEEK zu drucken, müssen Sie professionelle 3D-Drucker verwenden. Wenn Sie einen 3D-Drucker für den Heimgebrauch verwenden, besteht die Gefahr, dass der Extruder und das Heizelement darin verbrennen.
Außerdem ist eine beheizte Wärmekammer erforderlich.
Komposit-Kunststoffe
Zu dieser Kategorie gehören Filamente, die Partikel aus beliebigen Materialien enthalten. Dieses Material besteht aus zwei Teilen: der Basis (in der Regel PLA, ABS oder ein anderer Kunststoff) und der zugesetzten Komponente (Holz, Metall, Keramik oder Kohlenstofffasern).
Diese Kunststoffe unterscheiden sich nicht nur durch die Art der zugesetzten Komponente, sondern auch durch ihren Anteil. Je höher der Anteil der zugesetzten Komponente ist, desto stärker unterscheiden sich die Eigenschaften des Kunststoffs von denen des Ausgangsmaterials.
Die Temperatur hängt von der Basis des Filaments ab. Alle Temperatureinstellungen müssen beim Hersteller erfragt werden.
Ein gemeinsames Merkmal aller Filamente dieser Kategorie ist die Notwendigkeit, eine Düse mit einem großen Austrittsdurchmesser (ab 0,5 mm) zu verwenden. Andernfalls verstopft die Düse schnell mit der zugegebenen Komponente.
Auch das Material der Düse ist wichtig, da sich normale Messingdüsen schnell abnutzen. Gehärtete Stahldüsen sind in der Regel ausreichend.
Einstellen der Druckertemperatur
Vergewissern Sie sich, dass der Drucker die Düse vor dem Drucken auf die richtige Temperatur aufheizt, und dass dies ohne Sprünge geschieht. Vergewissern Sie sich dazu, dass die Firmware des Druckers konfiguriert ist und das Thermoelement korrekt installiert ist.
Korrekter Einbau des Thermoelementes in das Hotend
Der Drucker empfängt die Daten über die Temperatur der Heizkammer über ein in der Heizkammer installiertes Thermoelement. Normalerweise gibt es dafür eine spezielle Öffnung. Sie müssen das Thermoelement so tief wie möglich hineinstecken und seinen Draht befestigen.
Die meisten Drucker haben ein Loch im Hotend, in das die Schraube hineingeschraubt wird. Führen Sie zwei Drähte auf gegenüberliegenden Seiten der Mitte der Schraube, um das Thermoelement sicher im Hotend zu befestigen. Wenn keine Thermoelementbefestigung vorhanden ist, befestigen Sie den Thermoelementdraht am Heizelementdraht. Auf dem Foto unten sehen Sie ein Beispiel für die Befestigung.

[su_note]Achtung: ein loses Thermoelement kann aus dem Heizelement herausfallen und damit eine Brandgefahr darstellen![/su_note]
Konfigurieren der Firmware
Wenn der Drucker selbst zusammengebaut werden soll, wählen Sie den Thermoelementtyp in der Firmware aus. Wenn Sie die Marlin-Firmware verwenden wollen, suchen Sie in der Datei Configuration.h die Zeile
#define TEMP_SENSOR_0 0
An der Stelle der letzten Ziffer darf keine Null stehen, sondern eine andere Ziffer. In den meisten Fällen, wenn Ihr Drucker einen Thermistor in Form eines “Tropfens” hat, setzen Sie anstelle der letzten Ziffer eine 1 ein. Als Ergebnis sollten Sie die Zeile haben:
#define TEMP_SENSOR_0 1
Wenn der Drucker die Temperatur nicht richtig erkennt, versuchen Sie, die letzte Ziffer durch eine andere zu ersetzen. Eine Liste von Zahlen und den Thermoelementen, die sie repräsentieren, steht über dieser Einstellung.
Die Tabelle hat die gleiche Einstellung, sie ist über die Zeile zu finden:
#define TEMP_SENSOR_BED 0
Auch hier sollten Sie 0 in 1 ändern.
PID-Einstellung
Hinter dieser Abkürzung verbirgt sich ein komplexer Name: Proportional-Integral-Differential-Regler. Einfach ausgedrückt handelt es sich um eine Funktion, mit der Sie die Temperatur genauer innerhalb der vorgegebenen Grenzen halten können.
Da der Drucker nur das Heizelement ein- und ausschalten kann, besteht die einzige Möglichkeit der Temperaturregelung darin, das Heizelement auszuschalten, wenn die gewünschte Temperatur erreicht ist, und es wieder einzuschalten, wenn die Temperatur unter den eingestellten Wert gesunken ist. Aber in diesem Fall wird die Temperatur aufgrund der Trägheit des Heizelements stark “springen”. Genau aus diesem Grund gibt es die PID-Funktion – um die Trägheit der Heizung auszugleichen.
Allerdings benötigt jeder Drucker seine eigene PID-Einstellung, da die Trägheit in Abhängigkeit von vielen Parametern stark variieren kann.
Die PID-Einstellung erfordert eine kabelgebundene Verbindung zum Drucker. Die beste Möglichkeit, Befehle zu senden, ist die Verwendung von Repetier-Host.
Sobald Sie eine Verbindung zum Drucker hergestellt haben, senden Sie diesen Befehl an den Drucker:
M303 C3 S210
Die Zahl nach C steht für die Anzahl der Heiz- und Kühlzyklen, die der Drucker durchlaufen wird. Die Zahl nach S gibt die Temperatur an, für die der PID-Wert eingestellt wird. Obwohl der Drucker auf eine bestimmte Temperatur eingestellt wird, funktionieren diese Einstellungen auch bei höheren Temperaturen.
Nach einiger Zeit sendet der Drucker die Werte von drei PID-Parametern an die Konsole: Kp, Ki und Kd. Diese Parameter sind für die Einstellung des PID-Wertes verantwortlich. Um diese Zahlen in die Druckereinstellungen einzugeben, müssen Sie den Befehl senden:
M301 P14.82 I0.8 D68.25
Hier folgen auf die Buchstaben P, I und D die entsprechenden Werte für Kp, Ki und Kd aus dem vorherigen Schritt. Wenn Sie diesen Befehl eingeben, wird die PID-Einstellung nur so lange gespeichert, bis Sie den Drucker ausschalten.
Sie können diesen Befehl in den Start-GCODE für jedes Modell, das Sie drucken wollen, einfügen. Bei einigen Druckern können Sie diese Einstellungen über das Menü des Druckers selbst ändern.
Enthärtungspunkt und Nachbearbeitung
Nach dem 3D-Druck können Sie das Teil mit Wärme bearbeiten, um seine Festigkeit zu erhöhen oder sogar seine Geometrie zu verändern. Zu Hause können Sie für diese Zwecke den Backofen verwenden.
Seien Sie jedoch vorsichtig: Einige Kunststoffe geben beim Erhitzen gefährliche Stoffe ab. Daher ist es besser, andere Methoden zu verwenden. Zum Beispiel können ein Dampfbad, heißes Wasser oder ein Fön eine Alternative sein.
Der wichtigste Parameter bei einer solchen Verarbeitung ist die Temperatur. Die Temperatur muss ausreichend hoch sein, damit das Material des Modells vom festen in den schwer fließenden Zustand übergeht, darf aber eine bestimmte Temperaturschwelle nicht überschreiten, da das Teil dann seine Geometrie unkontrolliert verändern kann.
Hier finden Sie eine Liste der Filamente und ihrer Erweichungspunkte:
- PLA – 70°C
- ABS – 105°C
- PETG – 80°C
- HIPS – 85°C
- Nylon – 125°C
- TPU – 95°C
- PC – 145°C
- PEEK – 255°C
Die Daten sind relativ ungenau, da die Fäden keine bestimmte Temperatur haben, wenn sie vollständig von einem Zustand in einen anderen übergehen.
3D-Drucker-Filamenttemperatur-Tabelle
Wenn Sie häufig verschiedene Filamente verwenden, haben wir eine Tabelle mit allen Informationen vorbereitet, die Sie benötigen, um die Temperatur Ihres 3D-Druckers im Handumdrehen einzustellen.
| Kunststoff | Düsentemperatur (° C) | Temperatur des Druckbetts (°C) | Gebläsegeschwindigkeit (%) | Eigenheiten |
| PLA | 190 – 210 | 60 – 70 | 100 | Sicherheit
Stärke |
| ABS | 230 – 250 | 90 – 100 | 50 – 75 | Flexibilität |
| PETG | 230 – 260 | 60 – 90 | 25 – 50 | Chemisch neutral Abriebfest |
| HIPS | 230 – 240 | 90 – 100 | 0 | Lösliche Unterstützung |
| SBS | 220 – 230 | 60 – 80 | 50 – 100 | Transparenz, große Flexibilität |
| Nylon | 240 – 260 | 70 – 90 | 0 – 25 | Chemisch neutral
Hitzebeständigkeit |
| TPU | 210 – 240 | 50 – 70 | 50 – 100 | Große Flexibilität
Frostbeständigkeit |
| PVA | 220 – 230 | 65 – 75 | 0 – 50 | Wasserlöslichkeit |
| PC | 290 – 310 | 90 – 120 | 0 – 25 | Festigkeit
Hitzebeständigkeit |
| PEEK | 350 – 410 | 120 – 150 | 0 – 25 | Langlebigkeit Hitze-/Frostbeständigkeit |
