
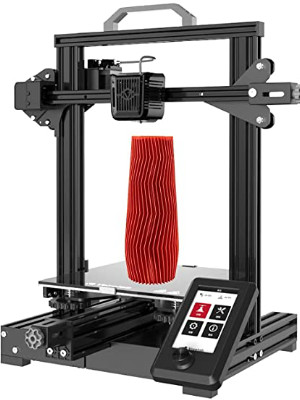
In diesem Testbericht über den Voxelab Aquila X2 3D-Drucker werfen wir einen Blick auf die technischen Daten, die Funktionen und die Druckqualität, die Sie von diesem Gerät erwarten können.
Creality hat sich mit der Veröffentlichung des Ender-3-Druckers und seiner nachfolgenden Modifikationen im Jahr 2018 erfolgreich auf dem Markt der preisgünstigen 3D-Drucker etabliert. Der Erfolg des Enders inspirierte Wettbewerber, ähnliche Lösungen in ihren Designs zu verwenden, wobei der Schwerpunkt auf der Senkung der Produktkosten lag.
Heute stellen wir einen direkten Konkurrenten des Creality Ender-3 V2 vor – den Voxelab Aquila X2. Kann dieser preisgünstige 3D-Drucker die heute erwarteten Standards für die Druckqualität erfüllen? Lesen Sie weiter, um es herauszufinden.
ERHÄLTLICH BEI AMAZON
Voxelab Aquila X2 3D-Drucker Testbericht
Ausrüstung
Das Voxelab Aquila X2 wird halb zerlegt mit relativ wenigen Teilen geliefert. Im Inneren der Box finden Sie:
- Eine Reihe von Befestigungsmitteln in signierten Beuteln
- Eine Reihe von Werkzeugen
- Eine Nadel zum Reinigen der Düse
- Eine SD-Karte mit einem Kartenlesegerät
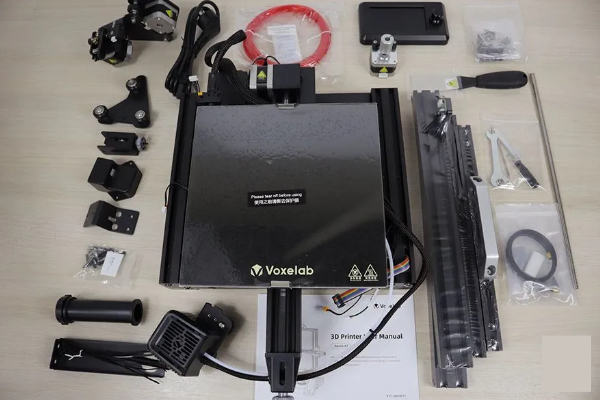
Im Inneren der Schachtel ist jeder Aluminiumständer in Zellophanfolie eingewickelt.
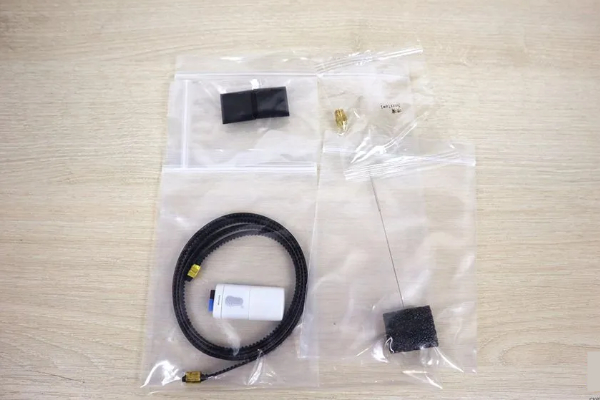


Im Lieferumfang des Druckers sind auch einige Meter rotes PLA enthalten, was dem niedrigen Preis angemessen ist. Der Spatel ist ordentlich in einem Reißverschlussbeutel verpackt.
Die obere Querstange hat einen Griff, um den zusammengebauten Drucker einfach zu transportieren, sowie Seitenkappen.
Der Drucker verfügt auch über eine zusätzliche Düse, die als Ersatzteil verwendet werden kann.
Spezifikationen
Im montierten Zustand misst das Aquila X2 473 x 480 x 473 mm und wiegt 8,2 kg.
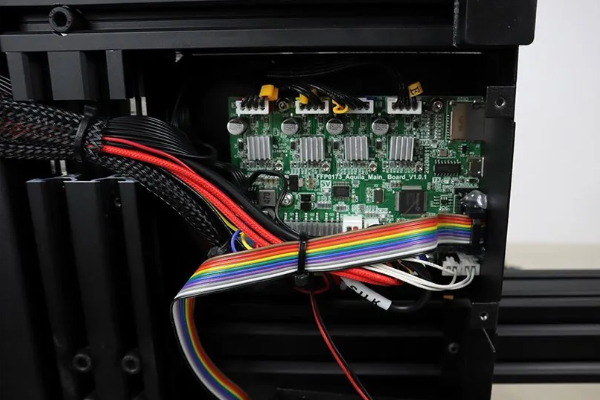
Die Druckerelektronik befindet sich an der Basis. Sie besteht aus einer 24 V/350 W-Stromversorgung und einer 32-Bit-Aquila-Hauptplatine v1.0.1-Steuerplatine mit dem leisen analogen TMC2208-Treiber.
Ein 4,3-Zoll-Farbdisplay mit Encoder ist separat an der Basis des Druckers angebracht.
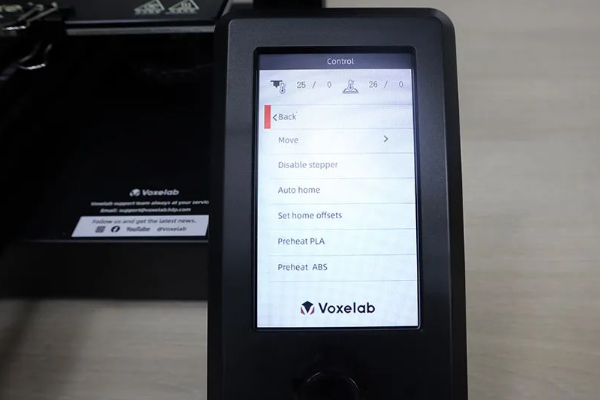
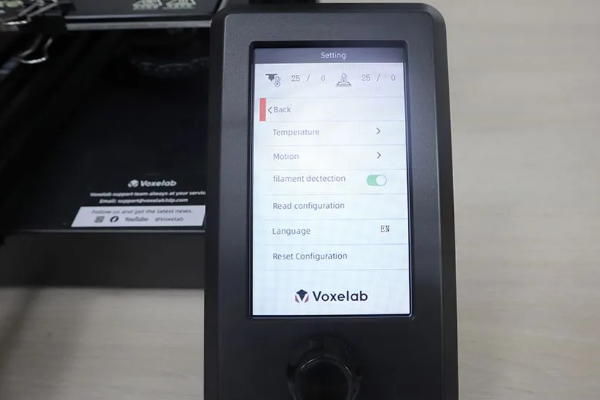
Die Benutzeroberfläche des Druckers ist sowohl im Design als auch in der Funktionalität einfach gehalten. Der Hauptbildschirm enthält Menüs für Druck, Steuerung, Einstellungen und Informationen.
Im Menü “Einstellungen” sind mehrere Funktionen verfügbar. Dazu gehören die Einstellung der Temperatur und der voreingestellten Temperaturprofile für ABS und PLA, die Einstellung der Bewegung (Höchstgeschwindigkeit und Beschleunigung) sowie die Einstellung der Winkel für jede Achse und die Einstellung der Schritte. Das Menü zeigt den Betrieb des Filamentsensors an.
Sie können auch die Sprache des Menüs ändern. In der Basis-Firmware sind jedoch nur zwei Sprachen verfügbar, nämlich Englisch und Chinesisch.
Das Menü “Steuerung” enthält alle Hauptfunktionen, wie z. B. die Bewegung entlang der Achsen, das Ausschalten der Motoren, das Senden zum “Home Point”, die Auswahl voreingestellter Profile, das Laden und Entladen von Filament, die Kühlung und vieles mehr.
Das Menü “Drucken” erscheint nach Auswahl der Datei auf der SD-Karte,

Aquila X2 verwendet eine Prusa-Kinematik, bei der ein beweglicher Tisch für die Bewegung entlang der Y-Achse verantwortlich ist. Die Grundfläche des Geräts beträgt 220 x 220 x 250 mm.
Das Druckbett besteht aus Glas in Form einer separaten Platte, die über zwei Aluminiumhalterungen am Heizelement des Tisches befestigt ist. Die maximale Heiztemperatur des Tisches beträgt 110°C. Das bedeutet, dass der Drucker mit hitzebeständigen PETG- und ABS-Materialien arbeiten kann.
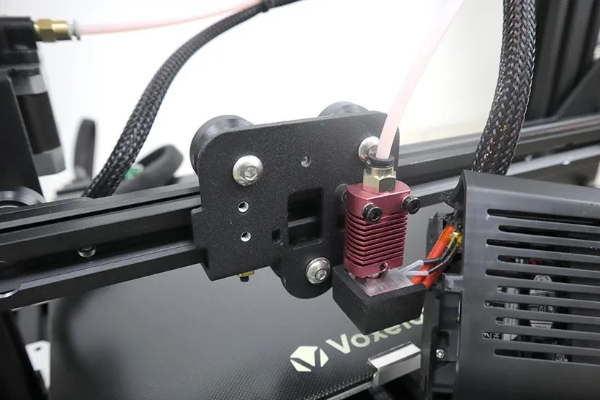

Der Drucker ist mit dem Standard-Hot-End ausgestattet, das sowohl im CR10 als auch im Ender-3 verwendet wird. Dieses Heizelement hat eine maximale Heiztemperatur von 250°C.
Das Kunststoffgehäuse des Heißen Endes verfügt über zwei Kühler: für die Kühlung des Kühlkörpers und für das Modell.
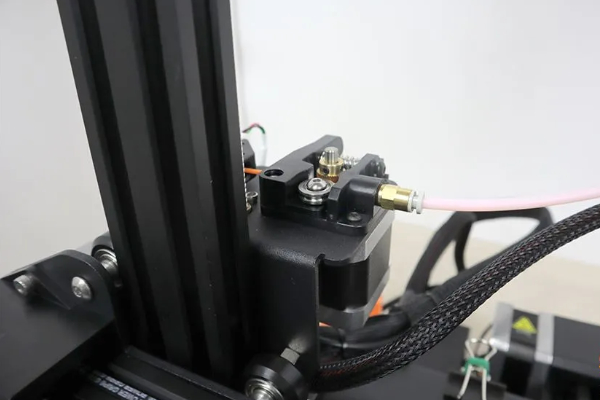
Der Drucker hat den MK8 X-Achsenvorschub, der auch in der Ender-3-Serie zu finden ist. Außerdem gibt es ein Vorschubgetriebe und eine Gegenwalze aus Messing.
Zusätzliche Teile für den Aquila X2 wurden auf der SD-Karte hinzugefügt. Eines davon ist ein Rad für das Getriebe des Vorschubs. Es hat jedoch keinen Sinn, es auszudrucken, da der Mechanismus in seiner ursprünglichen Form gut funktioniert. Es gibt keine Probleme mit dem Vorschub der Stange.
Vorbereitungen für den ersten Druck
In Aquila X2 gibt es kein Kalibrierungsmenü. Um zu kalibrieren, müssen Sie daher vier Punkte in den Ecken des Tisches mit Hilfe der Registerkarte “Bewegung” festlegen. Von dort aus stellen Sie mit dem Einstellrad den Abstand ein, bei dem ein Blatt Papier mit geringer Kraft zwischen der Düse und der Tischoberfläche durchläuft.

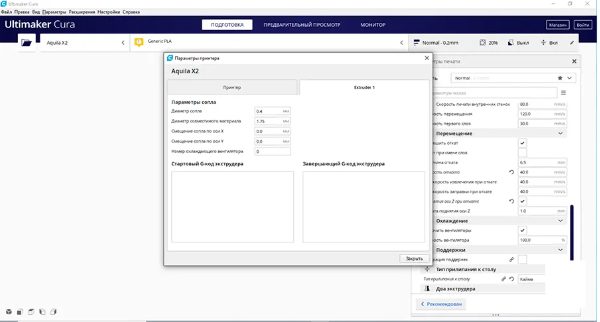
Voxelab hat seinen eigenen VoxelMaker Slicer, der mit Aquila X2 auf der SD-Karte geliefert wird. Der 3D-Drucker ist jedoch auch mit Cura kompatibel.
Um in Cura zu arbeiten, müssen Sie ein Aquila X2-Profil gemäß den Anweisungen auf der SD-Karte erstellen.
Die im Lieferumfang des Druckers enthaltenen Büroklammern schienen unzuverlässig zu sein. Zum Beispiel bewegt sich die Glasplatte bei leichtem Druck auf eine der Seiten. Dies kann dazu führen, dass sich die Schichten während des Drucks verschieben. Wir beschlossen, die Befestigung mit Büroklammern zu verstärken.
Drucken von Kalibrierungsmodellen
Für den ersten Druck wählten wir ein Standard-XYZ-Würfel-Kalibrierungsmodell. Wir haben das Modell mit Esun PLA + Kunststoff gedruckt. Die Einstellungen waren 215/60°C Temperatur und eine Druckgeschwindigkeit von 60 mm/s.
Hier sehen Sie, wie die Drucke ausgefallen sind:

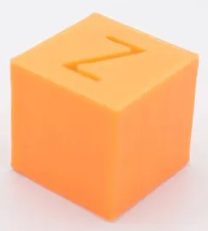
Das Modell wurde ohne Probleme gedruckt. Es gibt keine Schichtverschiebungen und Materialverschmutzungen. Die Geometrie ist gleichmäßig.
Der nächste Druck war ein Testmodell, das mit dem Aquila X2 auf der SD-Karte geliefert wird. Dies ist ein etwas schwierigerer Test mit mehreren geometrischen Formen.
Das Ergebnis sieht folgendermaßen aus:
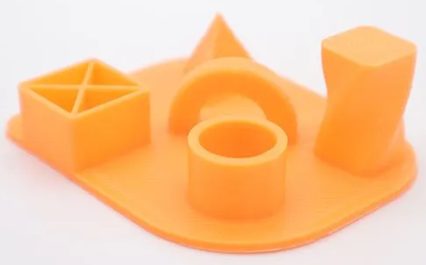
Das Modell wurde auch gut gedruckt. Die Geometrie ist korrekt, es gibt keine Lücken, es gibt keine Durchbiegung unter dem Bogen. Die einzige Schwierigkeit trat an der Stelle auf, an der die beiden Enden des Bogens zusammengeführt wurden. Das Problem bestand darin, dass die Düse bei hoher Geschwindigkeit in das Material lief. Dies führte zu einer kaum wahrnehmbaren Schichtverschiebung. Wir können dieses Problem jedoch lösen, indem wir im Slicer einen Rückzug entlang der Z-Achse einbauen.
Nach den Kalibrierungsmodellen beschlossen wir, mit demselben Material einen Kabelkanal zum Umschalten des Extruders zu drucken, da das Extruderkabel während des Drucks das Heiztischkabel berührte.
Hier sind die Ergebnisse:


Aufgrund der großen Anzahl von Stützen gibt es deutliche Spuren auf den Verbindungen des Kabelkanals. Das Modell meistert jedoch seine Funktion.
PETG-Stempel
Wir wählten ein Modell eines zusammengebauten Getriebes für den Druck auf PETG. Wir haben Overture PETG verwendet. Die Temperatur lag bei 235/80°C, die Druckgeschwindigkeit bei 80 mm/s.
Hier sind die Ergebnisse:


Das Modell wurde gleichmäßig gedruckt. Die Schichten sind gleichmäßig und es gibt keine Überextrusionstropfen an den Wänden. Der Mechanismus des Modells funktioniert; alle Zahnräder drehen sich ohne zu zögern.
Der einzige spürbare Nachteil des Drucks sind die vielen Fäden und Nahtabdrücke auf den Modellen. Dies ist ein häufiges Problem beim PETG-Druck, besonders aber bei Extrudern mit langem Rückzug. Die einzige Lösung für dieses Problem ist die Installation eines Direktextruders.
TPU-Druck
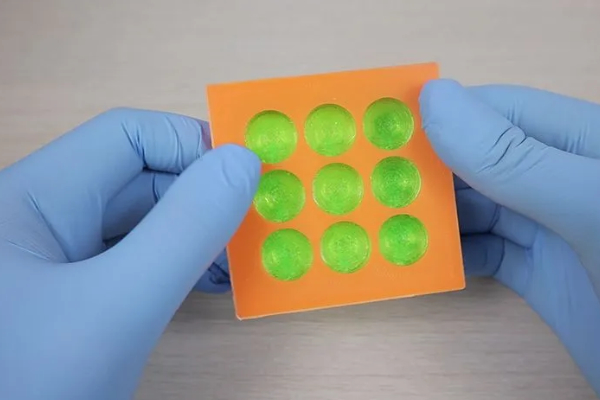
Das Drucken mit einem TPU-Extruder wie diesem ist schwierig, aber möglich. Zum Drucken haben wir die Geschwindigkeit gewählt, bei der weiches Material nicht im Vorschubmechanismus hängen bleibt. Wir haben versucht, Membranen für das Anti-Stress-Spielzeug Pop it zu drucken.
Als Material haben wir grünes Esun eTPU-95A verwendet. Die Druckeinstellungen waren 230/70°C für die Temperatur und eine Geschwindigkeit von 30 mm s.
Der Körper wurde aus Esun PLA + gedruckt, das wir bereits für die Kalibrierungsmodelle verwendet hatten.

Und auch hier hat uns der Aquila X2 wieder überrascht. Er hat den Druck des eTPU-95A beim ersten Mal gut gemeistert. Der Feeder hat die Leiste nicht blockiert, es gab keine Risse oder Verschiebungen der Schichten, und selbst die Fäden waren für TPU-Verhältnisse relativ gering.
Was den Pop it selbst angeht, so sind die eTPU-95A-Membranen steif. Aber mit ein wenig Mühe kann der Pop it verwendet werden.

Stresstest
Schließlich haben wir einen Belastungstest über 22 Stunden durchgeführt. Wir haben eine komplizierte Vase gedruckt – die hervorstehenden Rippen auf der Oberfläche der Vase erzeugen eine große Menge an Retraktion. Für diesen Test haben wir klares Esun PLA verwendet. Die Druckeinstellungen waren 215/60°C, für die Temperatur und die Geschwindigkeit von 60 mm/s.


Der Aquila X2 kam gut mit der Vase zurecht. Es gab keine Probleme. Die gesamte Geometrie wurde gedruckt.
Allerdings gab es eine Menge Filamente im Druckprozess, was nicht typisch für PLA ist. Aber wie sich herausstellte, hat das transluzente PLA Komponenten, die das Aussehen der Filamente beeinflussen, fast wie PETG. Die auffälligen Spuren des “Spinnennetzes” auf der Vase waren ein wenig störend, aber das lag daran, dass wir das falsche Material gewählt hatten. Alle Modelle, die mit dem orangefarbenen PLA + gedruckt wurden, das mit der Aquila X2 geliefert wurde, wurden mit den gleichen Einstellungen ohne Spinnennetze” gedruckt.
Insgesamt hat sich der Aquila X2 als würdig erwiesen.
Zusammenfassung
Der Voxelab Aquila X2 sieht dem Ender-3 V2 sehr ähnlich. Seine Komponenten sind auf demselben Niveau: Bandversteller, V-förmige Rollenprofile, Heiztisch, Display mit Encoder usw. Auch das Heizelement und die Zuführung sind identisch.
Der Drucker hat jedoch einige Nachteile. Dazu gehören die schwachen Halterungen des Heiztisches und der ungünstige Standort für den Wechsel des heißen Endes. Alle diese Mängel können jedoch leicht behoben werden. In Anbetracht des niedrigen Preises des Aquila X2 kann man über diese Nachteile leicht hinwegsehen.
PREIS AUF AMAZON PRÜFEN
